
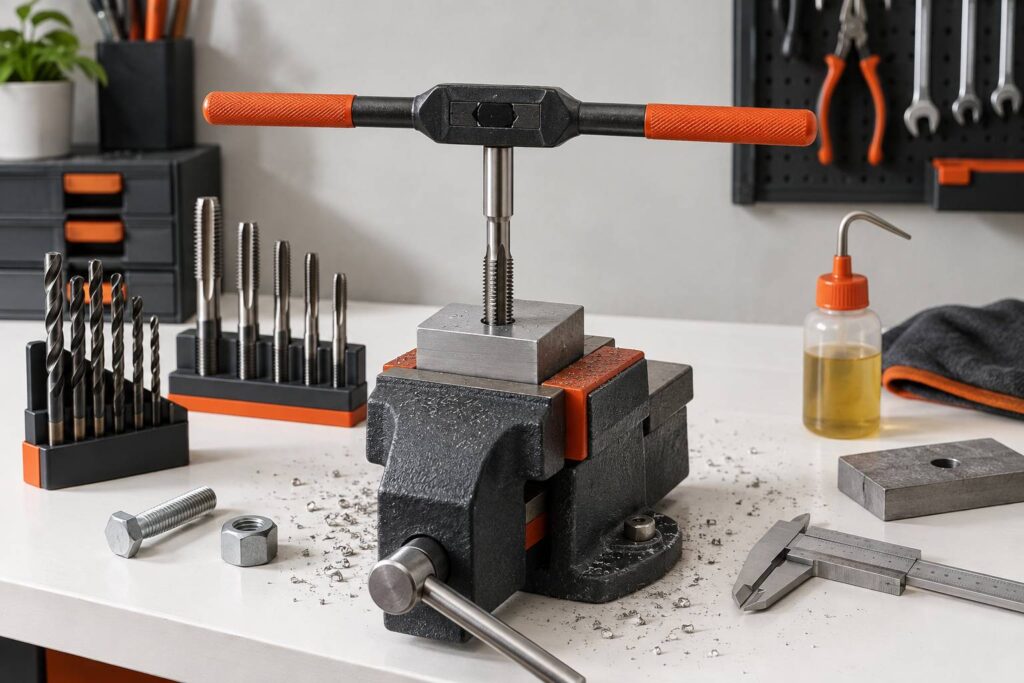
Un trou percé trop large, un taraud engagé de travers ou une vis qui bloque après deux tours suffisent à ruiner une pièce métallique. Le taraudage demande peu de matériel, mais chaque diamètre, chaque geste et chaque retour en arrière comptent.
En bref
- Le taraudage crée un filetage intérieur dans un trou afin de recevoir une vis ou un boulon au bon pas.
- Le diamètre de perçage doit correspondre au taraud choisi, sous peine de casser l’outil ou de produire un filet fragile.
- La lubrification limite l’échauffement, évacue les copeaux et réduit fortement le risque de taraud cassé dans le métal.
- Un tourne-à-gauche maintenu perpendiculairement donne une meilleure précision qu’une pince ou qu’une clé réglable.
- Une vis qui ne s’engage pas à la main révèle un défaut de filet qu’il faut corriger avant le montage final.
Comprendre le taraudage du métal avant de percer la pièce
Le taraudage consiste à former un filetage à l’intérieur d’un trou. Ce filetage intérieur permet ensuite de visser une vis métrique, un boulon ou une tige filetée sans utiliser d’écrou à l’arrière de la pièce. Cette opération est courante sur une équerre en acier, un support de machine, un carter en aluminium ou une pièce de plomberie métallique.
Le filetage extérieur se réalise sur une tige avec une filière, tandis que le taraudage concerne toujours un alésage. La distinction paraît simple, mais elle évite d’acheter le mauvais outil. Un taraud M6 crée un logement prévu pour une vis M6, dont le diamètre extérieur nominal mesure 6 millimètres.
La difficulté ne vient pas seulement de la rotation de l’outil. Le taraud doit entrer droit, suivre l’axe du perçage et couper progressivement la matière. Une inclinaison de quelques degrés rend la vis difficile à engager, puis elle place la fixation en contrainte dès le serrage.
Identifier le diamètre et le pas avant le perçage
Les dimensions les plus fréquentes en bricolage sont M3, M4, M5, M6, M8, M10 et M12. La lettre M désigne un filetage métrique ISO, utilisé sur la majorité des vis standards vendues en quincaillerie. Le nombre correspond au diamètre nominal de la vis, pas au diamètre du foret à employer.
Pour un filet métrique à pas courant, une règle pratique donne le diamètre de perçage en retirant le pas au diamètre nominal. Pour un M8 × 1,25, le calcul donne 8 moins 1,25, soit un avant-trou de 6,75 millimètres. En atelier, le foret de 6,8 mm est la cote habituelle.
Un avant-trou trop étroit oblige les tarauds à enlever trop de matière. Le couple augmente, les copeaux se coincent et l’outil peut casser net. Un trou trop large donne au contraire des filets peu profonds, qui s’arrachent lorsque la vis est serrée dans une tôle fine ou dans un alliage tendre.
| Filetage métrique courant | Pas standard | Diamètre de perçage conseillé | Usage fréquent |
|---|---|---|---|
| M4 | 0,70 mm | 3,3 mm | Petites platines et boîtiers métalliques |
| M5 | 0,80 mm | 4,2 mm | Supports légers et mécanique courante |
| M6 | 1,00 mm | 5,0 mm | Équerres, châssis et assemblages usuels |
| M8 | 1,25 mm | 6,8 mm | Fixations plus chargées sur acier |
| M10 | 1,50 mm | 8,5 mm | Pièces épaisses et équipements lourds |
La profondeur disponible dans le métal compte autant que le diamètre. Dans l’acier, une longueur de filet utile égale à une fois le diamètre de la vis donne généralement une fixation cohérente. Une vis M6 a donc besoin d’environ 6 millimètres de filets réellement formés, hors chanfrein d’entrée et fond de trou.
Dans l’aluminium, plus tendre, viser une profondeur de 1,5 fois le diamètre apporte une meilleure tenue. Une pièce de 3 millimètres d’épaisseur ne permettra pas à un M8 de travailler correctement, même si le filet est propre. Dans ce cas, un écrou serti, un boulon traversant ou une pièce plus épaisse constitue un choix plus rationnel.
Le taraudage manuel a surtout sa place sur une pièce démontée et immobilisée. Sur une structure déjà montée, un taraud engagé de biais est difficile à reprendre. La précision se décide donc avant même de sortir le tourne-à-gauche.
Choisir les outils indispensables pour un taraudage précis
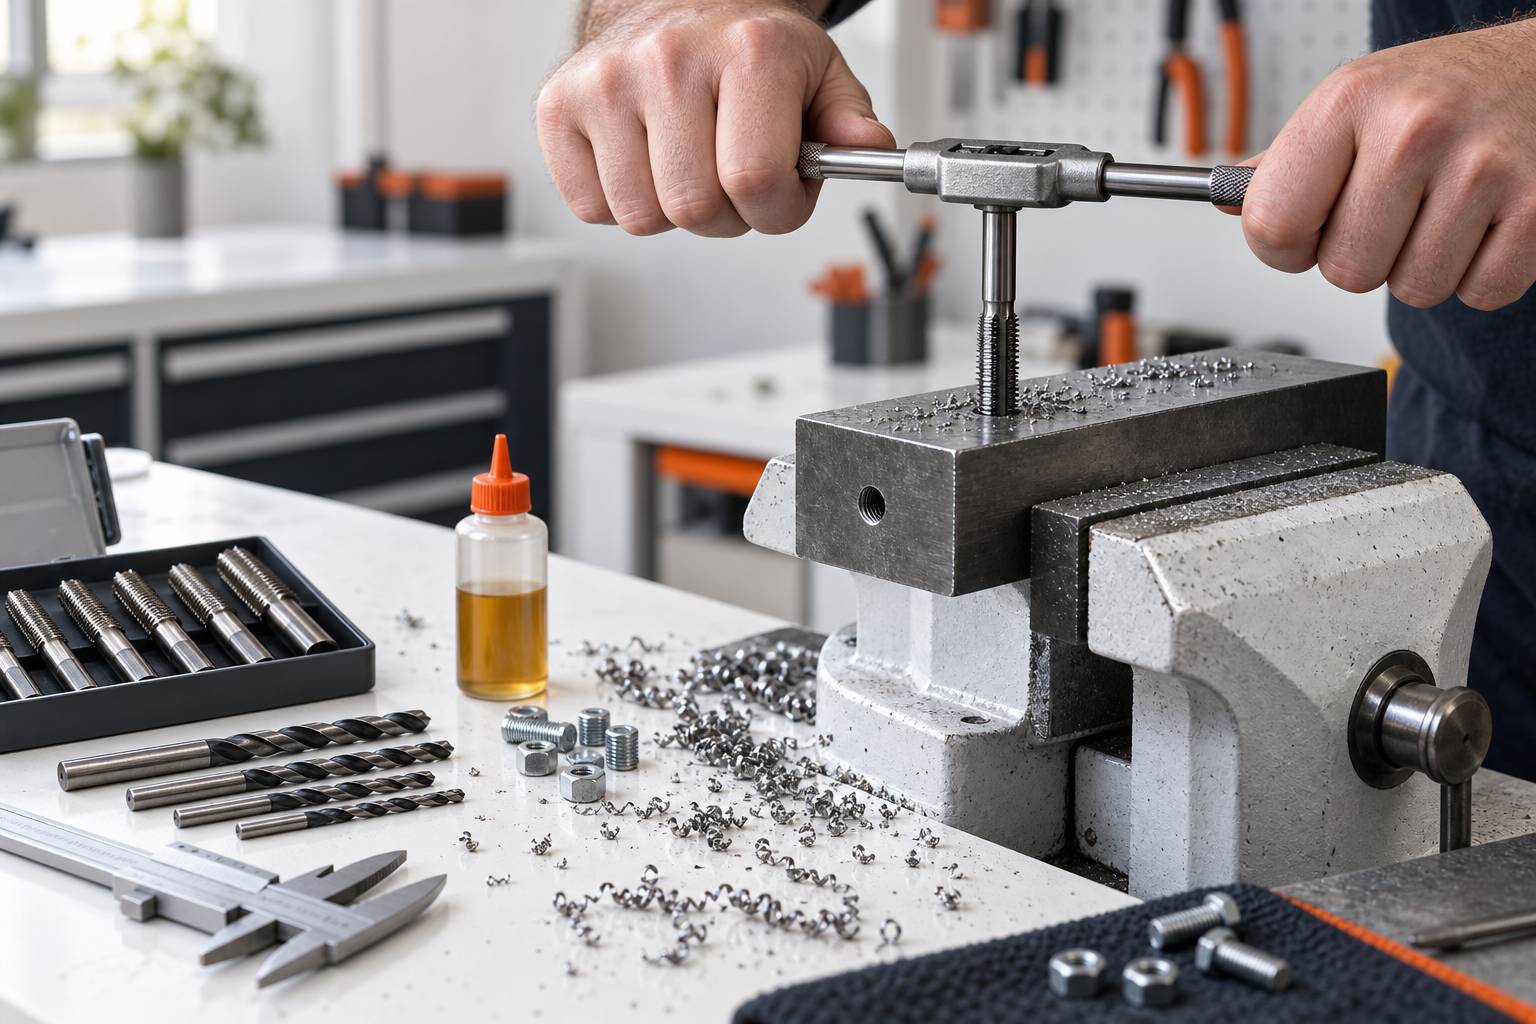
Un travail correct commence avec des outils adaptés au diamètre et au matériau. Une perceuse stable, un assortiment de forets HSS pour l’acier, des tarauds, un tourne-à-gauche et un lubrifiant de coupe couvrent la majorité des besoins domestiques. L’étau complète cet ensemble, car une pièce tenue à la main peut tourner brutalement au moment où le foret débouche.
Les tarauds manuels se vendent souvent par jeux de trois. Le premier, appelé ébaucheur, possède une longue entrée progressive et amorce le filet. L’intermédiaire approfondit la coupe, tandis que le finisseur atteint plus facilement le fond d’un trou borgne, c’est-à-dire un trou qui ne traverse pas la pièce.
Les tarauds machine ont une géométrie différente et peuvent être utilisés avec une perceuse à colonne réglée à faible vitesse, mais cette méthode ne pardonne pas un mauvais alignement. Pour un travail ponctuel, le jeu manuel reste plus lisible et permet de sentir immédiatement un effort anormal. Un taraud qui force sans produire de copeaux doit être retiré, nettoyé et réengagé après contrôle du trou.
Comparer la qualité des tarauds et des accessoires
Un jeu économique en acier au carbone convient à l’aluminium, au laiton ou à quelques usages sur acier doux. Il s’émousse plus vite et supporte mal les efforts irréguliers. Pour tarauder régulièrement de l’acier, choisir des outils en HSS, acier rapide, donne une coupe plus nette et une durée d’usage supérieure.
Les prix observés dans les catalogues de quincaillerie française en journée, relevés en janvier 2026, se situent entre 12 et 25 euros pour un jeu de trois tarauds M6 en acier au carbone, et entre 25 et 55 euros pour une version HSS. Un tourne-à-gauche réglable pour M3 à M12 se trouve généralement entre 10 et 22 euros dans cette même plage de vente en journée.
Un coffret très complet à moins de 20 euros mérite un contrôle attentif. Les diamètres gravés doivent être lisibles, les goujures ne doivent présenter ni bavure ni trace de rouille, et les mors du tourne-à-gauche doivent serrer la queue carrée sans jeu. Une économie de quelques euros devient coûteuse dès qu’un taraud casse dans une pièce difficile à remplacer.
- Immobilisez la pièce dans un étau équipé de mors doux avant tout perçage ou passage de taraud.
- Utilisez un foret HSS affûté, du diamètre exact calculé pour le pas de vis choisi.
- Choisissez un tourne-à-gauche adapté à la queue carrée du taraud pour maintenir son axe.
- Prévoyez une huile de coupe pour l’acier et de l’alcool à brûler pour certains aluminiums.
- Portez des lunettes fermées car les copeaux métalliques projetés restent coupants et difficiles à retirer.
Un pied à coulisse apporte un contrôle utile lorsque la vis d’origine n’est plus identifiable. Il permet de mesurer son diamètre extérieur et de distinguer un M5 d’un M6. Un peigne à filet est utile pour les pas fins, mais il n’est pas nécessaire pour les filetages métriques courants achetés avec leur visserie.
La sécurité au travail commence avant la mise en rotation. Débranchez la perceuse avant de changer de foret ou de taraud, puis retirez les gants pendant le perçage rotatif afin qu’ils ne soient pas happés. Les gants peuvent être remis pour manipuler une pièce aux arêtes coupantes une fois la machine arrêtée.
Le matériel n’a pas besoin d’être abondant, mais aucune pièce ne doit être improvisée. Une pince multiprise employée à la place du tourne-à-gauche marque la queue du taraud et ne garantit pas l’axe.
Réaliser le perçage et l’amorce du filetage sans casser le taraud
Le perçage détermine la qualité du filet futur. Avant de percer, tracez le centre avec un pointeau et un marteau léger. Le creux guide le foret et empêche son patinage sur le métal lisse, particulièrement sur l’acier peint, l’inox ou une cornière arrondie.
Fixez la pièce avant de démarrer, portez vos lunettes et vérifiez qu’aucun câble électrique ni aucune canalisation ne se trouve derrière la zone travaillée. Coupez l’alimentation de la perceuse avant tout changement d’accessoire. Si la pièce fait partie d’un appareil électrique, mettez aussi cet appareil hors tension au disjoncteur avant son démontage.
Percez à vitesse modérée dans l’acier, avec une pression régulière. Un foret qui bleuit a trop chauffé, souvent parce que la vitesse est excessive ou que la lubrification manque. Arrêtez alors la machine, laissez refroidir la zone et remplacez le foret s’il ne coupe plus franchement.
Former les premiers filets avec le bon mouvement
Après le perçage, ébavurez légèrement l’entrée du trou avec un foret plus large tenu à la main ou avec une fraise à chanfreiner. Un chanfrein de 0,5 à 1 millimètre suffit dans la plupart des cas. Il évite que le premier filet se déforme et facilite l’engagement droit du taraud.
Placez le taraud ébaucheur dans le tourne-à-gauche, enduisez ses goujures d’huile de coupe, puis posez-le exactement dans l’axe du trou. Les premières rotations sont les plus sensibles. Tournez lentement d’un demi-tour à un tour vers l’avant, puis revenez d’un quart de tour afin de briser le copeau.
Cette marche arrière n’est pas un détail. Elle dégage les copeaux logés dans les goujures et diminue le couple appliqué sur l’outil. Sur acier doux, avancer d’un demi-tour puis reculer d’un quart de tour donne un rythme prudent ; sur aluminium, les copeaux plus longs imposent un nettoyage encore plus fréquent.
- Après avoir coupé l’alimentation de la perceuse, montez le foret du diamètre calculé et contrôlez son serrage.
- Percez le trou en gardant la pièce serrée dans l’étau et en ajoutant du lubrifiant sur l’acier.
- Ébavurez l’entrée sans agrandir l’avant-trou au-delà de la cote nécessaire au taraudage.
- Engagez le taraud ébaucheur perpendiculairement puis alternez avance courte et retour partiel pour casser le copeau.
- Retirez régulièrement l’outil, nettoyez les goujures et ajoutez du lubrifiant avant de poursuivre la coupe.
- Terminez avec le taraud intermédiaire, puis le finisseur lorsque le trou est borgne ou profond.
Un trou traversant permet d’utiliser parfois un taraud machine à entrée hélicoïdale, qui pousse les copeaux vers l’avant. Sur un trou borgne, les copeaux n’ont pas de sortie et le fond ne doit jamais être atteint en force. Gardez une marge de profondeur égale à plusieurs filets sous la longueur de vissage prévue.
Le temps réel pour percer, chanfreiner et tarauder un trou M6 dans une cornière acier de 4 millimètres se situe entre 8 et 15 minutes pour un bricoleur soigneux, sans compter le traçage. Si l’opération dure beaucoup plus longtemps, ne forcez pas pour finir vite. Le contrôle du diamètre du trou et de la verticalité coûte moins cher qu’un taraud à extraire.
La coupe doit rester régulière du début à la sortie. Lorsqu’un effort augmente soudainement, l’arrêt immédiat protège l’outil et la pièce.
Adapter la lubrification et les techniques de taraudage au métal travaillé
La lubrification réduit le frottement entre les arêtes coupantes et le métal. Elle évite l’échauffement, limite l’arrachement des filets et aide les copeaux à quitter les goujures. Sans produit de coupe, même un taraud neuf peut gripper dans un acier ordinaire.
L’acier doux supporte bien une huile de coupe classique en burette. L’inox réclame davantage de patience et une huile plus chargée, car il écrouit rapidement : sa surface durcit sous l’effet de la pression et de la chaleur. Un mouvement hésitant sur inox augmente le risque de blocage, d’où l’intérêt de tarauds HSS de bonne qualité et d’une pression constante.
L’aluminium se taraude facilement, mais il colle parfois aux arêtes de l’outil. L’alcool à brûler ou un lubrifiant spécialement prévu pour aluminium aide à obtenir un filet propre. Évitez l’excès d’huile épaisse, qui peut retenir les copeaux dans un petit diamètre comme M3 ou M4.
Reconnaître les défauts avant le montage de la vis
Après avoir retiré le dernier taraud, soufflez les copeaux avec une soufflette à faible pression dirigée loin du visage ou utilisez un pinceau. Ne chassez jamais les copeaux avec les doigts. Coupez de nouveau toute alimentation électrique si vous reprenez la perceuse pour un ébavurage, puis vérifiez l’entrée du trou.
La vis doit s’engager à la main sur plusieurs tours. Si elle accroche immédiatement, ne la serrez pas avec une clé. Un filet déformé peut souvent être repris avec le taraud finisseur, à condition que l’axe initial soit correct et que le taraud ne présente aucune dent ébréchée.
Une vis qui tourne dans le vide indique généralement que le trou a été percé trop large, ou que le matériau est trop mince pour supporter la charge. Dans une pièce non structurelle, un filet rapporté peut réparer un taraudage abîmé. Cette solution demande un foret surdimensionné, un taraud spécial et une insertion hélicoïdale, ce qui devient peu rentable sur une petite équerre vendue quelques euros.
Pour une fixation mécanique destinée à subir des vibrations, un frein-filet moyen peut être appliqué sur la vis propre et sèche après le contrôle du montage. Ce produit ne répare pas un filet insuffisant. Il réduit seulement le desserrage progressif dans un assemblage dont les dimensions sont déjà correctes.
Le taraudage d’un carter de chaudière, d’un tableau électrique ou d’un appareil sous garantie demande une retenue particulière. Coupez le courant au disjoncteur avant toute dépose d’enveloppe métallique. Une pièce percée au mauvais endroit peut engager l’étanchéité, l’isolation ou la responsabilité de l’installateur, ce qui ne peut pas être évalué sans examen sur place.
Les techniques de taraudage changent selon l’alliage, mais la règle reste stable : lubrifier, évacuer les copeaux, ne jamais compenser un blocage par la force.
Éviter les erreurs de taraudage et décider entre réparation ou remplacement
La casse du taraud est la panne la plus coûteuse de cette opération. Sa partie coupante est dure, donc difficile à percer avec un foret courant. Lorsqu’il casse à fleur dans une pièce de valeur, l’extraction demande souvent une électroérosion ou un atelier d’usinage, pas une tentative au burin.
Le signe précoce est simple : le tourne-à-gauche devient dur alors que l’outil n’avance presque plus. Retirez-le en revenant doucement, nettoyez les goujures et mesurez le trou. Forcer à deux mains sur un M4 ou un M5 ne remet jamais un taraud dans l’axe ; cela prépare seulement sa rupture.
Un autre défaut fréquent vient du mauvais taraud. Un M8 à pas fin de 1 millimètre ne correspond pas à une vis M8 standard de 1,25 millimètre. Les deux diamètres semblent identiques, mais les sommets des filets ne coïncident pas. La vis abîme alors le trou dès le premier serrage.
Évaluer le coût réel d’une reprise professionnelle
Sur une pièce simple apportée en atelier, une reprise de filet M6 ou M8 avec pose d’un filet rapporté est généralement facturée entre 45 et 90 euros en journée ouvrée, tarifs relevés en janvier 2026. Le montant dépend surtout de l’accès, du métal et de la nécessité d’extraire un outil cassé.
Un déplacement pour une réparation mécanique légère à domicile coûte couramment entre 70 et 120 euros en journée ouvrée, relevés en janvier 2026, avant la main-d’œuvre et les fournitures. Le soir, le week-end ou un jour férié, une majoration de 30 à 50 % apparaît fréquemment. Pour une petite patte de fixation remplaçable à 15 euros, ne payez pas un déplacement majoré afin de sauver un taraudage raté.
Le remplacement devient le bon choix lorsque la pièce est standard, peu chère et que son nouveau prix reste inférieur au coût de reprise. À l’inverse, un support moteur, un bâti de machine ou une pièce automobile difficile à trouver justifie une réparation professionnelle si le métal autour du filet n’est pas fissuré.
| Situation constatée | Action raisonnable | Motif économique ou technique |
|---|---|---|
| Filet M6 légèrement dur, taraud intact | Reprendre manuellement | Le coût se limite au lubrifiant et au temps de contrôle. |
| Taraud cassé dans une équerre standard | Remplacer l’équerre | L’extraction dépasse souvent la valeur de la pièce. |
| Filet arraché dans un carter rare | Faire poser un filet rapporté | La réparation conserve une pièce difficile à remplacer. |
| Filetage incliné sur une pièce porteuse | Faire contrôler la pièce | La résistance réelle ne se déduit pas à distance. |
Ne tentez pas de tarauder une pièce supportant un organe de freinage, une charge suspendue ou un équipement sous pression sans connaître le matériau et le dimensionnement d’origine. La sécurité au travail ne se limite pas aux lunettes et à l’étau. Elle impose aussi de ne pas modifier une pièce dont une rupture pourrait provoquer une blessure ou un dommage important.
La décision est nette pour un taraudage courant dans une pièce démontée : réalisez-le vous-même avec un foret au bon diamètre, un jeu de tarauds HSS et une lubrification adaptée. Dès qu’un taraud casse dans une pièce coûteuse ou que le filet participe à une fonction de sécurité, faites réparer par un atelier ; sur une pièce standard peu chère, remplacez-la plutôt que de payer une extraction.
Quel foret utiliser pour tarauder à M6 ?
Un filetage métrique M6 au pas standard de 1 millimètre demande un avant-trou de 5 millimètres. Utilisez un foret HSS affûté pour l’acier, après avoir immobilisé la pièce et coupé l’alimentation de la perceuse avant tout changement d’outil.
Pourquoi faut-il revenir en arrière pendant le taraudage ?
Un retour d’environ un quart de tour casse le copeau formé par les lèvres du taraud. Les goujures s’encombrent moins, l’effort diminue et le risque de casser l’outil devient beaucoup plus faible.
Peut-on tarauder de l’aluminium avec un taraud pour acier ?
Oui, un taraud HSS prévu pour l’acier coupe aussi l’aluminium. Employez un lubrifiant adapté, nettoyez souvent les copeaux et évitez de forcer, car l’aluminium peut coller aux arêtes de coupe.
Comment réparer un filet métallique arraché ?
Un filet rapporté constitue la réparation adaptée sur une pièce coûteuse ou difficile à obtenir. Il faut repercer, tarauder avec l’outil spécial puis poser l’insert ; sur une pièce standard bon marché, le remplacement coûte généralement moins cher.